 简体中文


在生产车间中,最令人沮丧的情况莫过于在稳定生产数小时后查看滚筒式烘干机,却发现一批泄漏的软胶囊。只需要一个破裂的胶囊即可。逸出的填充材料立即覆盖了数千个周围的胶囊。这种连锁故障破坏了整个生产过程的审美吸引力。更糟糕的是,它会导致重大的经济损失和活性药物成分的浪费。
这些代价高昂的泄漏的根本原因几乎普遍可以追溯到胶囊接缝。作为将两条明胶带固定在一起的主要焊接点,接缝本质上是软明胶胶囊最脆弱的结构点。如果这种融合太薄,胶囊在机械应力下将不可避免地泄漏。相反,过厚的接缝会产生不同的问题。胶囊可能无法在人体消化道内正确溶解,导致治疗成分完全无效。
掌握接缝测量技术是批次质量和法规遵从性不可协商的基石。这本综合指南将引导您了解维持生产线上完美、防漏接缝所需的精确工具、经验分析方法和机械故障排除技术。
接缝完整性至关重要: 经验数据表明,接缝厚度通常应至少为原始明胶带厚度的 30% 至 45%,以保证牢固、气密的密封。
需要精密工具: 精确测量需要配备校准标线的数字千分尺或光学显微镜。简单的目视检查完全不足以保证真正的质量。
正确的准备是关键: 胶囊必须小心地排出填充材料,用溶剂清洗,并以精确的 90 度角切割横截面,以获得不失真的读数。
机器校准很重要: 不均匀或薄弱的接缝主要是由未对准的模辊、不正确的注射楔块温度或不对称的色带厚度直接造成的。
自动化提高了一致性: 过渡到伺服驱动机械可在生产运行期间实现计算机化微调,从而大大减少机械接缝变化。
了解软胶囊在其整个生命周期中的强烈物理和化学要求,清楚地表明了为什么接缝厚度仍然是质量控制工程师的主要关注点。
在封装过程中,两条独立的明胶带通过热量和压力的微妙平衡融合在一起。如果这种融合不完全,所产生的薄弱点就会成为破裂的主要候选点。进入滚筒干燥阶段,胶囊会受到持续的摩擦和冲击。薄弱的接缝会在这种压力下破裂,从而产生结构性泄漏。除了直接的物理损害之外,即使是不会立即泄漏液体的微裂缝也可以让氧气渗透到外壳中。这种氧气暴露会导致敏感活性成分(如鱼油或脂溶性维生素)快速氧化和降解。最终,这严重缩短了产品的保质期。
软胶囊的旅程不会在滚筒烘干机中结束。随后,胶囊必须经过隧道干燥,系统地从明胶基质中吸出水分。当外壳失水时,它会收缩并在填充材料周围收紧。这会直接在接缝上施加巨大的静水应力。正确形成的接缝可以均匀地吸收该应力。如果没有牢固的焊接,胶囊可能会在收缩阶段破裂。它也可能稍后在自动抛光、分类和泡罩包装的机械压力下失败。
虽然薄接缝会导致机械故障,但过厚的接缝会带来明显的生物学挑战。监管机构和药典标准要求胶囊在胃液或肠液中在特定时间范围内破裂并溶解。如果操作员在楔形热量和压力过大的情况下运行设备,则会在接缝处形成厚实的硬化脊。这种硬化明胶可以抵抗消化液。因此,胶囊穿过身体时不会释放其内容物,从而破坏了产品的生物利用度。
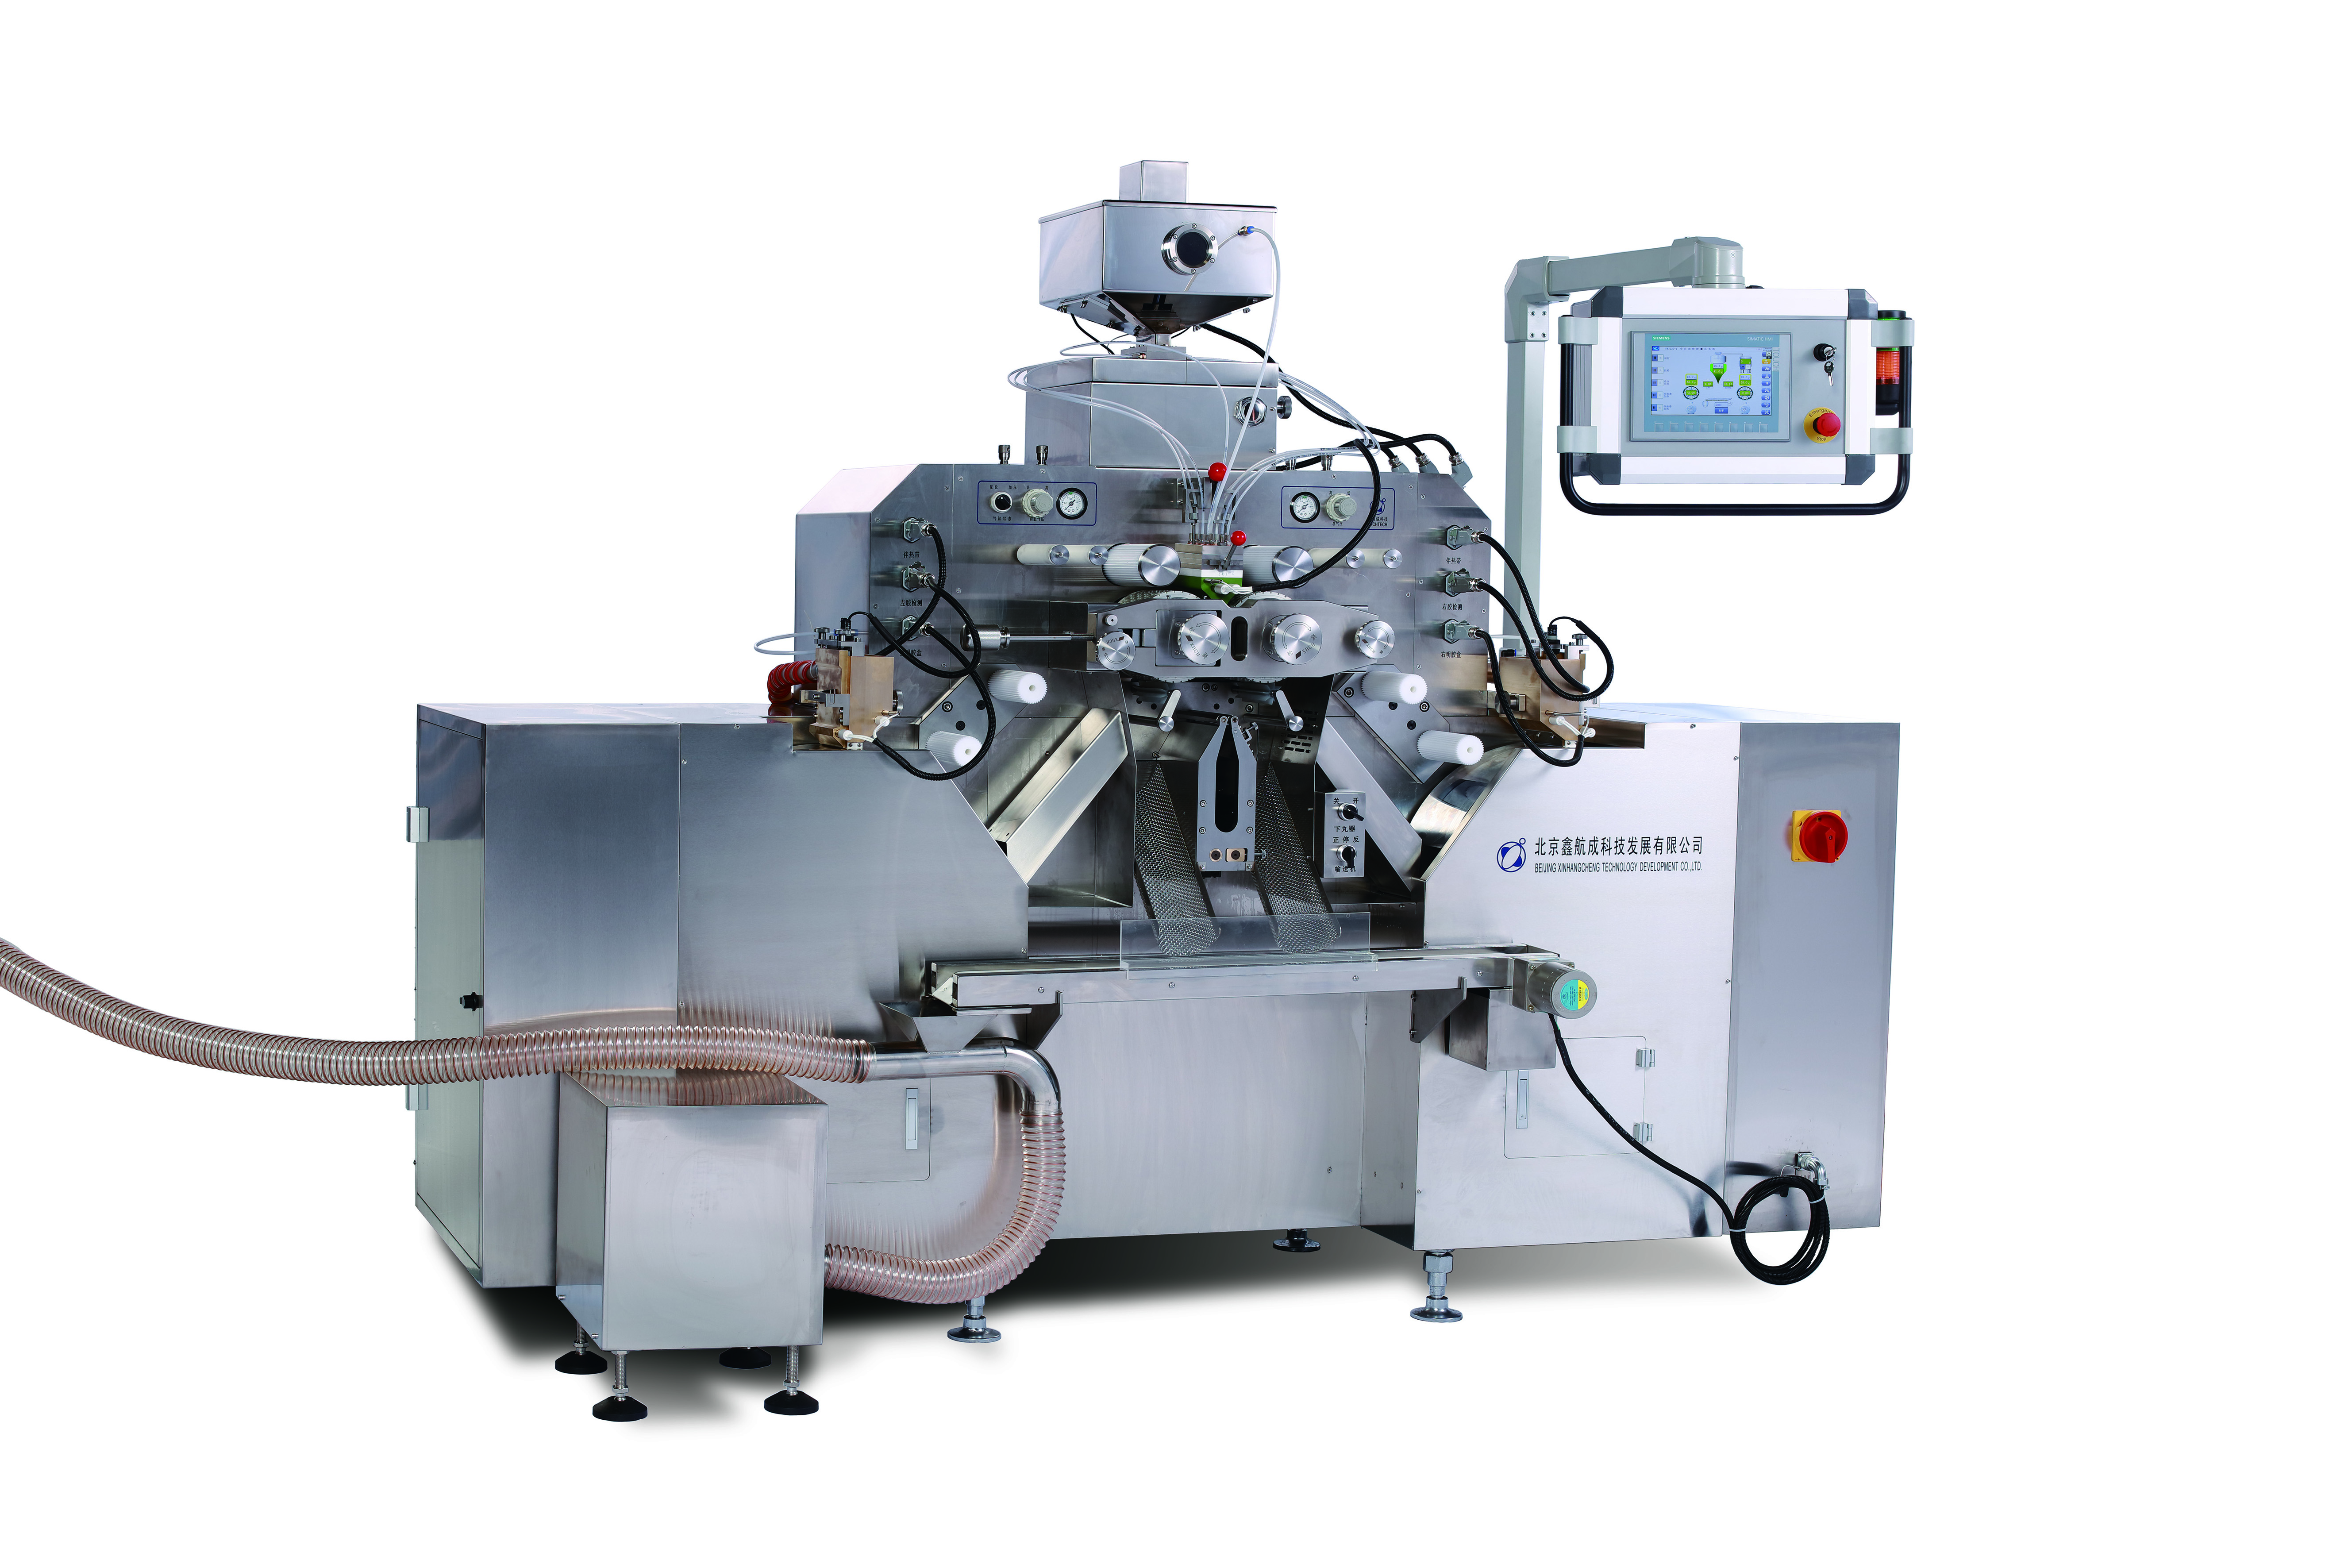
准确的接缝测量本质上是一项微观工作。由于公差是以毫米为单位测量的,因此质量控制技术人员在开始任何测试协议之前必须配备精确的校准工具。
测量接缝厚度最可靠的方法是使用配备校准标线的立体光学显微镜。该目镜包含一个显微测量刻度。利用 10 倍至 40 倍的放大倍率,显微镜使技术人员能够目视检查融合线的结构完整性,同时测量接缝相对于胶囊壁的精确厚度。这种双重功能使其成为合规 QC 实验室的黄金标准。
对于直接在生产车间进行快速检查,数字千分尺提供了一种实用且高度便携的替代方案。然而,它们的使用需要训练有素的手。新鲜封装的明胶非常柔软且柔韧。对千分尺砧施加太大的压力会压缩外壳,导致读数错误地变薄。强烈建议使用带有摩擦顶针或棘轮挡块的弹簧千分尺。它们确保一致的接触压力并减少人为错误。
如果胶囊仍浸有油或糊状物,则无法准确测量接缝。测试站必须适当备有特定的准备工具。需要使用锋利的手术刀或单刃刀片,以确保切割干净而不撕裂明胶。此外,需要非极性溶剂,如己烷或异丙醇,来溶解和洗掉亲脂性填充材料,而不降解水基明胶壳。精密镊子和不起毛的抹布确保可以处理和干燥精致的贝壳碎片,而不会从技术人员手指上转移油脂。
执行接缝检查需要严格遵守标准化的物理协议。偏离这些步骤可能会产生不准确的数据,导致操作员对其 软胶囊封装机进行错误调整.
准确的质量控制始于代表性抽样。不要简单地从卸料槽的中心抓起一把胶囊。相反,请小心地从模具卷最左侧和最右侧的特定空腔中取出样品。封装设备使用两条独立的明胶带,涂布盒设置的差异可能会导致一条明胶带比另一条更厚。从相对两端测量胶囊可确保设备在批次的整个宽度上施加均匀的压力。
取出取样的胶囊,小心地刺穿壳壁的中心,使刀片远离接缝。轻轻地将液体或悬浮液填充物挤入废物容器中。清除大部分填充物后,将空壳浸入装有所选溶剂的小烧杯中。轻轻旋转以溶解粘附在内壁上的残留油。用镊子取下外壳,然后用无绒抹布将其完全拍干。明胶必须干净且防滑。否则,残留的油会遮挡显微镜镜头,导致切割时外壳打滑。
这可以说是整个过程中最依赖技术的步骤。将干燥的外壳放在指定的切割垫上。使用新的手术刀,垂直于接缝线将胶囊切开。切割必须精确为 90 度角。如果以倾斜或斜角进行切割,接缝的横截面将人为地显得比实际更厚。这会导致假阳性 QC 结果。目的是在两条焊带熔合处形成干净、平坦的焊缝轮廓。
将横截面的明胶片放在光学显微镜下或小心地放在千分尺的钳口之间。首先,测量标准胶囊壁远离接缝的厚度。接下来,测量接缝本身在最窄熔合点处的厚度。胶囊的结构可行性是通过计算这两个指标之间的比率来确定的。将接缝厚度除以原始色带厚度,然后乘以 100。
在制药和营养保健品制造中,普遍接受的软胶囊接缝厚度基准至少为原始明胶带厚度的 30%。理想情况下,高质量接缝应为标准油填充量的 35% 至 45%。
如果该比例低于 30%,胶囊在滚筒干燥或散装运输过程中将面临泄漏的严重风险。超过 50% 表明明胶过热或承受过大的压力,这可能导致溶解延迟。值得注意的是,这些标准可能会根据外壳配方的不同而略有不同。
外壳材质类型 | 目标接缝比 | 常用填充材料 | 质量控制注意事项 |
|---|---|---|---|
标准牛/猪 | 35% - 45% | 鱼油、维生素 E、CBD | 高度稳定;适用标准楔块温度。 |
高粘度明胶 | 40% - 50% | 重悬浮液、糊剂 | 需要稍高的压力才能清除接缝区域的糊状物。 |
纯素木薯/淀粉 | 40% - 50% | 植物油 | 植物基质更脆;需要稍厚的接缝才能实现与动物明胶相当的结构完整性。 |
当接缝测量值超出可接受范围时,操作员必须立即诊断并纠正机械变量。接缝的形成依赖于内热量、压力和时间的高度微妙平衡 软胶囊封装机.
注射楔紧贴在两个模辊之间。它将明胶带加热到精确的熔点,然后将它们压在一起。如果楔子太冷(对于标准明胶来说通常低于 37 摄氏度),条带将无法充分融化。它们会压在一起但无法熔合,导致接缝处很薄弱,很容易裂开。另一方面,如果楔子太热,明胶就会过度融化并变得过于流动。当施加压力时,这种液化明胶被完全挤出融合区,留下危险的薄半透明接缝。工业级封装机采用先进的 PID 温度控制器。这些允许操作员以 0.1 摄氏度的微增量调整楔形热量,确保在提取新样品之前获得最佳的热稳定性。
如果您测量接缝并发现胶囊一侧的接缝明显比另一侧厚,则您正在处理不对称的接缝。这里的罪魁祸首通常是未对准的模具辊。左模辊上的型腔必须与右模辊上的型腔绝对精确地配合。即使传统齿轮上的机械磨损只有几分之一毫米,也会导致一个辊稍微超前或滞后。这导致压力分布不均匀。此外,检查药泵的正时。太早或太晚的几分之一秒注射液体会迫使明胶在密封完全形成之前分开。
完美的机器设置无法弥补有缺陷的原材料。涂布盒负责将液体明胶挤出成扁平带状。如果摊铺器盒间隙不均匀,则生成的色带一侧会比另一侧厚。当这些不均匀的带材在模辊处相遇时,接缝厚度将在批次宽度上发生巨大变化。在尝试调整模辊或楔块之前,技术人员必须使用千分尺来验证左右色带是否保持均匀的厚度。
软胶囊制造的格局正在迅速发展。这种演变很大程度上是由更严格的药典标准和复杂填充材料(包括多相液体和重质植物悬浮液)的日益普及推动的。这些复杂的填充物给胶囊接缝带来了前所未有的压力,促使业界重新思考传统的质量控制方法。
从历史上看,接缝检查纯粹是一个后期制作的破坏性测试过程。如今,行业已明显转向“质量源于设计”原则。监管机构越来越青睐实施实时在线监控系统的制造商。现代设施不再仅仅依赖于每小时的手动测量,而是集成了先进的传感器技术。这些传感器持续监测色带厚度、楔块温度和泵正时。这种数据驱动的方法可以进行预测性维护和实时调整。因此,它大大降低了批次废品率,并确保最终消费者获得更高的生物利用度。
对于缺陷率较高或过于依赖操作员直觉的工厂来说,升级生产线通常是最具成本效益的长期解决方案。传统的封装机依赖于复杂的机械齿轮系。随着时间的推移,这些齿轮会磨损,导致机械齿隙。齿轮中的这种轻微间隙会导致微小的不对中和接缝不一致。现代工程通过自动化解决了这个问题。
升级为 自动伺服封装机, 用独立的、计算机控制的伺服电机完全取代传统的机械齿轮。这些电机独立驱动左右模辊,机械间隙为零。利用先进的反馈回路,机器可编程逻辑控制器可保持模腔的完美对准,公差低至正负 0.01 毫米。如果操作员检测到轻微的接缝变化,他们可以在机器运行时通过触摸屏以数字方式调整模辊对准。这样就无需停止生产。
先进的伺服系统还与自动吊具箱无缝集成。激光或超声波传感器无需操作员手动转动刻度盘,而是在明胶带被浇铸到冷却鼓上时连续监测明胶带。如果传感器检测到厚度偏差,伺服电机会自动实时微调摊铺箱间隙。通过消除方程式中的人为误差和机械漂移,这些闭环系统可确保进入模辊的原材料始终在数学上是完美的。这直接转化为一致、防漏的接缝。
为了保持符合现行良好制造规范,工厂必须将有关接缝测量的严格程序制度化。依赖记忆或非正式检查会使制造商面临不可接受的监管和财务风险,无论他们使用的是传统设备还是现代 软胶囊封装机.
接缝检查绝不应被视为一次性事件。行业最佳实践规定,必须在初始机器设置和稳定阶段执行全面的接缝测量。一旦机器稳定运行,在整个批量运行期间,每 30 至 60 分钟应进行一次例行检查。此外,在进行任何机械调整(例如改变楔形温度或重新填充明胶储存罐)后,必须立即执行强制接缝检查。
每条接缝测量都必须仔细记录在主批次记录中。文件必须包括检查的准确时间戳、采样的特定模辊腔、操作员签名、壁和接缝的原始测量值以及最终计算的比率。如果测量结果不符合规范,程序必须制定明确的纠正措施计划。该计划详细说明了之前的产品有多少必须被隔离,以及在恢复生产之前对机器进行了哪些具体调整。
定期检查接缝厚度是软胶囊制造中至关重要的、不可协商的步骤。它直接防止产品泄漏并确保批次功效。通过利用精密光学显微镜、采用细致的切割技术并严格遵守 30% 至 45% 的厚度比,质量控制技术人员可以防止物理破裂和生物溶解失败。
然而,重要的是要记住,虽然熟练的手动检查对于日常监控至关重要,但机器的内在质量决定了生产成功的最终上限。如果您的操作员不断地与不均匀的接缝、停止生产以进行齿轮调整或处理高废品率作斗争,那么是时候评估您的硬件了。如果您当前的设置遇到机械间隙或色带挤出不一致的问题,那么升级到现代系统是最可行的前进道路。探索高精度解决方案,例如 SINAGEL 提供的自动伺服软胶囊封装机,以稳定您的生产,消除成本高昂的批次废品,并在当今要求严格的营养保健品市场中蓬勃发展。
虽然较薄的接缝会立即导致机械泄漏,但太厚的接缝会产生生物屏障。硬化的明胶脊可以防止软胶囊在胃或肠道中破裂和正确溶解。这会导致药典溶出测试失败和生物利用度差,这意味着患者不会吸收预期剂量的药物或补充剂。
在初始机器设置和稳定期间执行全面的接缝厚度检查是行业标准。一旦机器以最佳产能运行,操作员应在整个批次运行期间每 30 至 60 分钟执行一次例行测量,以及在进行任何机器调整后立即执行一次常规测量。
有时,经验丰富的操作员可以即时对注射楔块温度或明胶带厚度进行微调。然而,传统齿轮驱动机器上的机械模辊对准通常需要停止生产。相反,现代伺服驱动封装机可以更轻松地进行计算机化微调来对准,而无需停止批次。
这种不对称缺陷通常由两个主要因素引起。首先,这可能是由于明胶带厚度不匹配造成的,其中左侧和右侧的明胶带以不同的尺寸从摊铺器盒中浇铸而成。其次,也是最常见的,这是由于模具辊对准不当造成的,导致在封装熔合过程中施加到带上的压力不均匀。
在高质量软胶囊制造中,接缝厚度应始终保持在目标比例正负 5% 的严格公差范围内。超出此容差的剧烈波动表明潜在的机械不稳定性,例如磨损的模辊齿轮、波动的楔形温度或不一致的明胶粘度,需要立即重新校准。
高粘度填充材料,例如植物糊剂或重悬浮液,需要更高的注射泵压力来迫使材料进入胶囊腔。在密封凝固之前,这种增加的压力可能会无意中将熔化的明胶在熔点处推开。为了解决这个问题,操作员通常需要稍微增加模辊压力或使用专为重型悬架设计的注射楔块,以确保干净、坚固的焊接。


