 简体中文


当枪管堵塞破坏了他们的比赛时,球员们会感到鄙视。一款被毁掉的游戏通常可以追溯到糟糕的制造公差。在竞争激烈的彩弹射击行业,球形的完美程度决定了产品在现场的表现。完美的圆形彩弹确保空气动力稳定性和一致的速度。它们还可以防止灾难性的标记故障。即使是微小的偏差也会导致不可预测的飞行曲线或舱室破裂。这会立即损害制造商的品牌声誉。
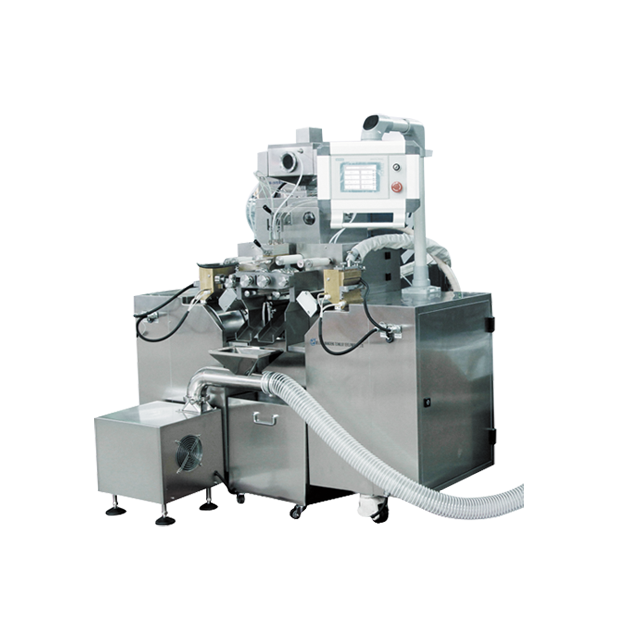
了解这种精确的几何形状从工厂车间开始。彩弹弹本质上是专门的厚壳明胶胶囊。制造商依靠采用先进旋转模具技术的专用 彩弹生产机 。操作员必须监控从带形成到最终固化的整个周期。我们将详细介绍工程师如何使用实时校准、光学检查和受控干燥系统来验证和维护球面公差。
彩弹以每秒 300 英尺的速度行进。在这些极限速度下,飞行物理学要求绝对对称。均匀的空气阻力使轨迹保持笔直。相反,一毫米的差异就会形成鸡蛋形状。不均匀的气压会导致不稳定的马格努斯效应。射弹会不可预测地钩住或俯冲。对于锦标赛玩家来说,不圆的彩弹是完全没有用的。
此外,现代标记的运行公差非常严格。枪管孔径与口径精确匹配,以实现最大空气效率。畸形的彩弹会产生严重的摩擦和不适当的空气密封。如果轴线太宽,外壳会在室内破裂。桶破裂会留下粘稠的明胶和油漆残留物。随后的射击将大幅弯曲,直到玩家将设备擦拭干净。
行业标准规定所有轴上的严格圆度公差为正负 0.005 英寸。要实现这种微观精度,需要复杂的工具和整个生产周期中严格的质量控制协议。
制造充满液体的球体在很大程度上依赖于制药技术。彩弹弹的作用类似于大型重型软胶囊。标准医用胶囊通常是椭圆形的,以便于吞咽。然而,彩弹射击工具是专门为生产完美的球体而设计的。
两条连续的明胶带驱动封装过程。它们穿过润滑辊并在反向旋转的模辊之间汇聚。这些辊具有匹配的半球形空腔,加工精度极高。模具压在一起,迫使明胶带进入空腔,形成半壳。
具体而言,实际成形发生在注射楔处。该加热的黄铜部件位于模具汇聚点的正上方。在模具形成密封的精确毫秒内,泵注入精确体积的液体涂料。液压迫使柔性明胶向外。在工具切割并完全密封之前,胶囊会膨胀成完美的圆形。
操作员不能等待成品批次才发现缺陷。实时评估使机械保持校准并最大限度地减少材料浪费。
手动千分尺取样仍然是车间的基本方法。操作员每二十分钟从出口溜槽中随机抽取一批。他们使用经过校准的数字千分尺来测量接缝到接缝、极到极以及对角轴。超出可接受阈值的差异需要立即调整机器。
明胶带厚度直接影响最终的几何形状。较厚的左侧色带会产生不对称的质量分布。胶囊将冷却成椭圆形。在纤维网到达工具之前,工程师使用激光测量仪对此进行监控。吊具箱必须铸造相同的厚度——通常范围为 0.030 至 0.040 英寸。
手动采样留下了人为错误的空间。为了弥补这一差距,现代设施升级为 智能软胶囊封装机。这些系统具有自动光学检查功能。高速摄像机扫描从工具上掉落的胶囊。该软件可在几毫秒内分析 360 度几何形状。 PLC 界面会立即提醒操作员注意偏差,自动剔除不合格的胶囊。
机械同步是不容协商的。微小的齿轮差异会在成品中表现为严重的物理缺陷。
旋转模具需要微观对准。左右半球腔必须完美匹配。未对准会产生偏移接缝,在车间称为唇边。该唇缘破坏了空气动力学稳定性,并在枪管中形成了容易破裂的弱点。工程师使用专门的对齐工具来确保接缝保持完全齐平。
另外,药泵定时必须与模具旋转同步。喷射泵按照严格的机械循环运行。过早注射液体会拉伸明胶密封,形成椭圆形。延迟注射会导致填充不足的凹坑胶囊,缺乏内部液压。将泵齿轮校准到空腔闭合的精确时刻,迫使明胶形成真正的球体。
形成球体只是第一步。后期制作环境决定了最终产品的质量。
新鲜挤出的彩弹温暖且高度柔韧。它们类似于充满液体的小水气球。固定在传送带上可以利用重力将重的填充物向下拉。底部下垂并变平。一旦明胶固化成平点,产品就会永久损坏。
为了解决这个问题,操作员将输出直接送入在线滚筒烘干机中。旋转的圆柱形篮子使产品不断移动。这种动态翻滚可以防止重力扭曲形状。大容量鼓风机均匀地排出水分,巩固球形几何形状。
彩弹射击行业目前正在经历向完全可生物降解、基于 PEG 的填充配方的巨大转变。虽然环保,但与传统油基涂料相比,这些可持续材料表现出截然不同的保温性和粘度特性。这种转变使圆度维护变得复杂。替代填充物的固化速度不可预测,增加了凹陷或椭圆形的风险。具有前瞻性思维的制造商现在依赖于数据驱动的干燥。通过集成智能湿度传感器和人工智能辅助 HVAC 控制,工程师可以动态调整滚筒干燥时间,以抵消不可预测的固化行为。
最终的质量控制依赖于自动分类来捕捉微小的变化。校准滚筒分拣机使用发散旋转滚筒。完美的圆形胶囊通过指定的间隙落入高级收集箱。过大或椭圆形的形状会进一步被拒绝。
锦标赛级生产通过光学分选机补充物理滚筒。高速传送带在多个摄像机下传送胶囊。图像识别软件可识别微小的平坦斑点或不规则形状。精确的压缩空气喷射会立即弹出有缺陷的单元,确保严格的圆度保证。
设备类型 | 生产规模 | 驱动技术 | 圆度控制特性 |
|---|---|---|---|
实验室规模封装机 | 研发/小批量 | 标准机械 | 手动色带调节,非常适合验证填充粘度和外壳弹性。 |
智能灌封机 | 中到高 | 伺服电机驱动 | 自动光学检测,PLC触摸屏,自动调整明胶厚度。 |
高速封装机 | 大规模制造 | 先进的直接驱动 | 零齿轮齿隙、自动冷却鼓可在高转速下保持完美的模具正时。 |
将新配方过渡到大规模制造需要仔细的设备选择和参数调整。
在扩大规模之前,工程师在 实验室软胶囊机器上验证配方。这种紧凑的装置可在受控批次中测试外壳厚度和填充粘度。研发证实该配方具有正确的弹性,可以在压力下保持球形,而不会浪费数百加仑的材料。
一旦经过验证,设施就会升级为 高速软胶囊机器 以实现大规模输出。大批量运行会引入热波动。优质高速型号采用先进的伺服电机而不是机械连杆。这消除了齿轮齿隙,并在超过每小时 100,000 个胶囊的速度下保持完美的模具定时。自动冷却鼓可稳定带材温度,防止热量积聚导致连续班次期间形状变形。
即使是顶级设施也会遇到缺陷。快速排除故障可最大限度地减少车间的停机时间和材料浪费。
凹陷表明填充不足或干燥速度过快。胶囊缺乏内部压力。工程师必须校准喷射泵以获得更高的填充量或降低 HVAC 干燥速度。
蛋形变形源于丝带厚度不均匀或楔形温度不正确。修复方法包括使用千分尺验证色带厚度、重新校准分布盒间隙以及检查黄铜楔形加热元件。
接缝偏移直接导致模具辊未对准。操作员必须停止生产线,重新对准模具正时标记,并检查齿轮同步。
当温暖的胶囊静止不动时,会出现扁平点。确保从出口滑槽顺利转移到滚筒烘干机。验证篮子以正确的转速旋转以保持产品翻滚。
高品质彩弹的圆度公差通常为正负 0.005 英寸。任何超出这种微观变化的因素都会对彩弹与标记筒的配合产生负面影响。这会导致空气效率低下、飞行轨迹不稳定以及游戏过程中枪管断裂的高风险。
是的,但它需要高度具体的修改。该机器必须配备具有完美球形模腔(而不是标准椭圆形)的专用工具。此外,彩弹生产需要更坚固的滚筒干燥装置来处理更重的胶囊并防止压扁。
模具对准、喷射泵定时和色带厚度等关键参数需要在每个生产班次开始时进行校准。机器操作员还应在主动运行期间每二十分钟抽取随机质量控制样本,以保持严格的公差。
凹痕通常发生在封装后干燥过程中。如果固化室湿度不正确或初始涂料填充量太低,就会发生这种情况。当明胶壳变硬时,胶囊缺乏足够的内部液压来保持完美的球形。
明胶对温度高度敏感。过多的热量会导致丝带过度软化,从而在拉过模具时形成拉长的椭圆形。相反,温度太低会妨碍适当的接缝密封,导致胶囊在压力下裂开。
工程师使用直接安装在冷却鼓上方的精密激光测量仪或高度校准的千分表。这允许实时监控。如果厚度偏离0.030至0.040英寸标准,操作员可以立即调整摊铺箱。
保持严格的球面公差需要精密的设备和可靠的生产数据。升级您的封装生产线可以消除桶破损并提高您在该领域的品牌声誉。无论您需要紧凑的研发装置还是全自动高速生产线,选择合适的机械都至关重要。探索 Sinagel 的全系列先进封装解决方案,以优化您当今的制造工艺。


