 简体中文


采购最佳封装生产线是降低运营风险的一项关键举措。如果部署了错误的系统,您将面临大量的明胶浪费、频繁的工具更换以及痛苦的合规瓶颈。现代 胶囊技术 正在迅速超越标准动物明胶。制造商现在每天都加工高粘度糊剂、重悬浮液和植物基纯素聚合物。这些复杂的配方需要高度适应性的热控制和精确的泵送能力。本指南提供了一个战略框架,可帮助您彻底评估您的设备选择。您将学习如何根据整体运营效率、严格的法规遵从性和无缝设施集成来评估机械。我们将探索关键技术规范、基本自动化要求以及您所需的验证标准,以确保高质量的采购决策。最终,将特定的产品复杂性与正确的硬件相匹配可以保证长期的制造成功。
将机器容量直接与您的批量大小相匹配 - 尺寸过大会导致小批量运行期间明胶过度降解和能源浪费。
评估驱动系统和模辊精度;色带厚度的微调决定了成品率和接缝完整性。
要求制造商提供全面的 IQ/OQ/PQ 文件作为 GMP 生产不可协商的基准。
在评估总占地面积和生产线集成时,考虑辅助系统兼容性(明胶熔化罐、滚筒干燥机)。
扩大制药业务规模需要将设施能力与机器输出进行精确映射。管理人员经常犯一个严重错误,即评估理论上的最大速度,而不是实际的、可持续的运行参数。为了防止这种情况发生,您必须在联系任何设备供应商之前建立严格的操作基线。
使用以下三个主要指标仔细定义您的成功标准:
每小时产量 (OPH): 通过考虑强制清洁周期和例行维护停机来计算实际生产率。
目标产量百分比: 根据活性药物成分 (API) 的财务价值确定可接受的原材料损失阈值。
转换时间: 记录在完全不同的产品配方之间转换生产线所需的最大允许时间。
接下来,根据您的具体生产规模调整您的机械选择。实验室和中试规模的机器使用较小的模具辊,通常尺寸在两到四英寸之间。它们允许快速更换工具,并且在设置阶段消耗的 API 显着减少。这种固有的效率使它们成为早期临床试验的理想选择。大批量商业生产需要连续、不间断的运行。商业模型依赖于巨大的 8 至 10 英寸模具卷。他们集成了自动明胶进料系统,并利用双滚筒干燥集成来处理大量的日产量。小批量商用机器尺寸过大会导致明胶过度降解和严重的能源浪费。
配方限制也决定了硬件要求。标准油填充可轻松流过传统的泵送系统。相反,粘性悬浮液需要重型正排量泵。这些专用泵将致密材料推动通过注射楔块,而不会发生堵塞或气蚀。此外,植物性纯素配方需要明显更高的熔化温度。传统的动物明胶在 60°C 左右会顺利融化。木薯粉和淀粉基替代品通常需要超过 90°C 的温度。您必须为您的设施配备专门设计用于管理这些升高的热分布的专用带材铸造箱。
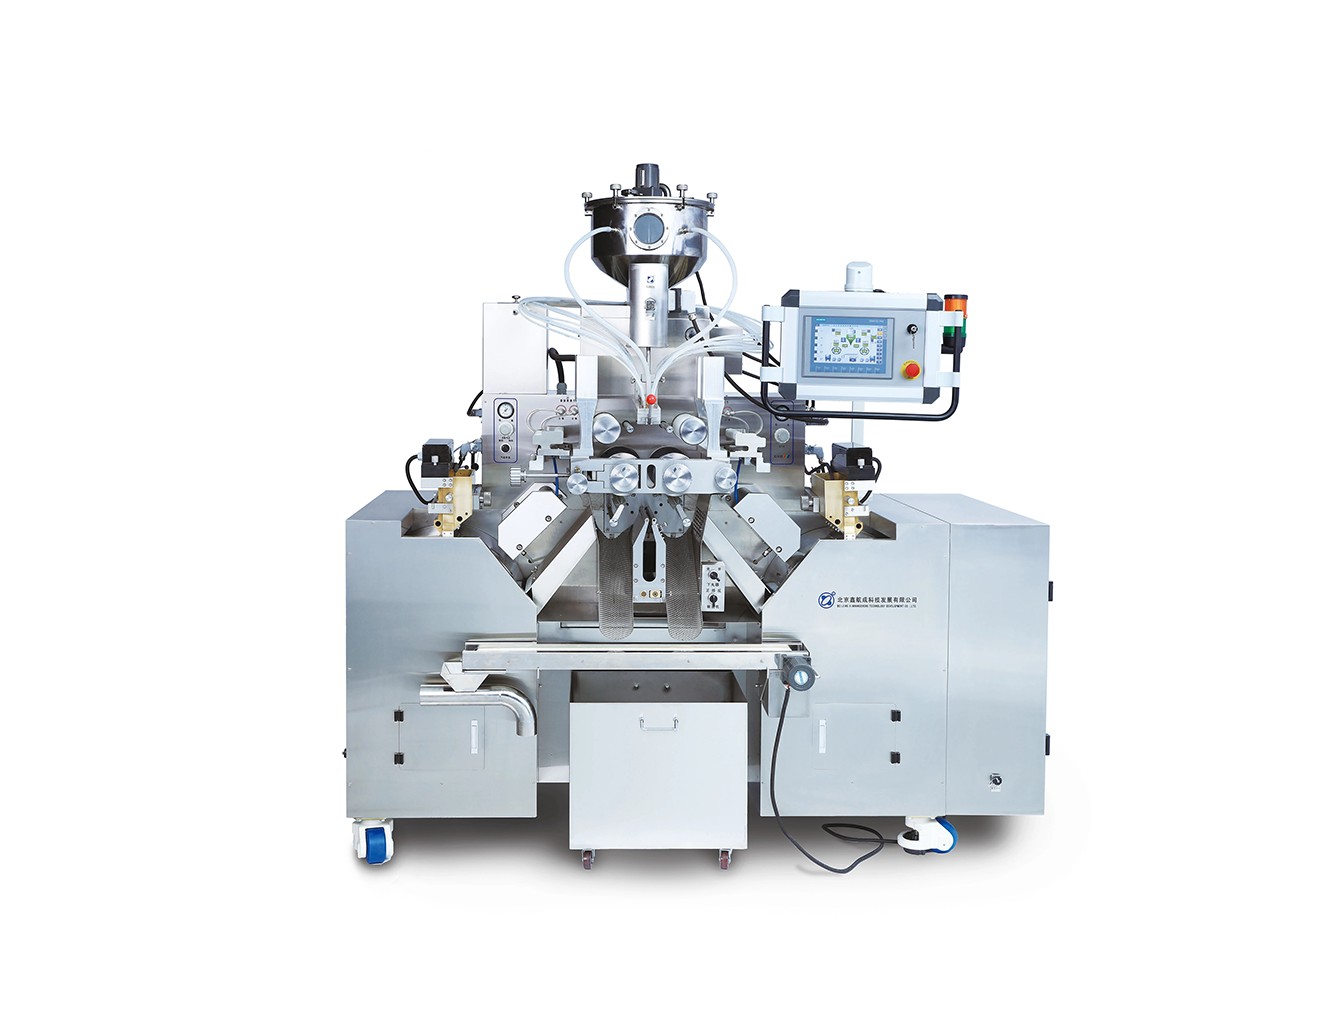
软胶囊机 的机械架构 决定了每批产品的最终质量、接缝完整性和产量。您必须评估多项核心技术规格以确保生产的一致性。
模辊精度和对准是最关键的机械因素。传统变速箱不可避免地会出现机械磨损,从而在长期生产过程中导致正时漂移。独立的伺服电机驱动器提供无与伦比的精度。它们允许操作员动态地对模具滚动时间进行微调。您不必停止生产来对齐注射楔。这大大减少了停机时间并防止材料浪费。此外,您必须评估冷却鼓技术。一致的滚筒温度可防止色带厚度变化。不均匀的明胶带会导致胶囊泄漏、接缝薄弱和大量废品率。
特征 | 传统机械驱动 | 先进的伺服电机驱动 |
|---|---|---|
时间调整 | 需要机器停止并手动齿轮对中。 | 允许通过 HMI 进行即时微调。 |
磨损 | 随着时间的推移,高摩擦会导致齿轮退化。 | 非接触式同步可减少长期磨损。 |
生产正常运行时间 | 由于频繁的人工干预而较低。 | 显着提高运营可用性。 |
色带一致性 | 容易受到机械漂移和振动的影响。 | 高度稳定,确保胶囊接缝均匀。 |
药泵的准确性严重影响法规遵从性。您必须验证柱塞块机构的公差。监管机构要求严格的剂量一致性。更严格的公差(特别是 ±1% 的变化)对于准确的 API 剂量至关重要。缺少此标记会导致批次被拒绝、API 浪费以及严格的监管审查。
干燥基础设施往往成为封装设施的隐藏瓶颈。如果您的下游干燥线无法跟上,高速封装装置就完全没有用处。评估将胶囊从主封装机移动到内联滚筒干燥机的自动传输机制。验证总风量并检查湿度控制参数。评估干燥篮的物理清洁性,以防止不同 SKU 之间的交叉污染。
严格的合规框架构成了不可协商的支柱 GMP 制造。您必须彻底审查每个设备供应商支持监管要求的能力。
材料可追溯性仍然是设施审核期间的首要任务。监管机构要求严格证明所有产品接触表面的材料安全性。验证制造商对接触 API 或明胶块的每个组件都使用高级 316L 不锈钢。您还必须确认他们使用经 FDA 批准的食品级材料用于内部密封件、垫圈和润滑系统。在采购阶段始终要求提供经过认证的材料测试报告,以避免以后出现合规问题。
数据完整性协议确保安全、可审核的生产记录。全面评估可编程逻辑控制器 (PLC) 和人机界面 (HMI)。为了满足 CFR 21 第 11 部分的要求,接口必须支持分层用户访问级别。它需要安全、不可更改的审计跟踪来记录每个操作员的操作。它需要加密的批量报告功能。现代界面还提供强大的配方管理功能。它们允许操作员保存不同 SKU 的特定热参数、泵定时和干燥设置。这种自动化消除了手动数据输入错误并保证批次间的一致性。
验证支持很大程度上影响您启动商业生产的速度。工厂文档是重要的基准。供应商必须提供全面的安装认证 (IQ)、操作认证 (OQ) 和性能认证 (PQ) 协议。查看其可用的工厂验收测试 (FAT) 和现场验收测试 (SAT) 框架。彻底、记录齐全的验证协议可防止最终设施检查期间出现代价高昂的监管延误。
采购可靠的 药品生产设备 涉及规划长期运营可持续性和设施整合。您必须超越最初的规范来了解日常操作工作流程。
仔细评估持续的资源消耗。持续的加热和冷却循环需要巨大的能量负载。检查专用润滑油的消耗率。传统机器过度润滑外部明胶带,需要密集、耗费大量人力的下游清洁过程。先进的微润滑系统应用精确、最小的油量。它们显着减少了资源消耗,并大大缩短了批次之间的清洁验证时间。
维护的可及性直接影响每年的正常运行时间。您的内部维护团队能否轻松到达注射楔块?明胶涂抹盒易于拆卸和消毒吗?评估订购定制模具卷的标准交货时间。引入新的胶囊形状需要专门的高精度工具。模具卷制造的严重延误会阻碍整个产品发布流程。确保供应商保证快速的工具交付,以支持敏捷的生产计划。
生产线集成带来了重大的工程挑战。您很少操作独立的机器;您管理一个连续的网络。确保明胶熔化器、主封装机和滚筒干燥机网络之间的无缝机械和数字通信。混合供应商线路经常会遇到严重的通信协议不匹配的问题。验证所有辅助系统的 PLC 兼容性,以保持稳定的生产节奏并防止瓶颈堆积。
选择制造合作伙伴需要进行严格的尽职调查。不要仅仅依赖精美的营销手册。验证其历史实施成功率,特别是在严格监管的制药环境中。营养保健品制造经验不会自动转化为严格的制药能力。
评估他们的全球基础设施。要求保证技术支持的响应时间并验证其区域备件库存。机械停机时间延长会破坏生产计划并危及敏感的 API 库存。
使用非常详细的用户需求规范 (URS) 文档启动采购流程。您的 URS 必须详细说明您的确切 API 行为、悬浮液粘度范围和内部设施环境控制。向响应您的 RFP 的供应商请求经验数据。
在选择供应商时避免这些常见错误:
忽略本地支持可用性以立即进行故障排除。
在 FAT 阶段未能测试复杂的高粘度悬浮液填充物。
忽略洁净室的物理占地面积限制和天花板高度限制。
接受通用验证文档而不是定制的 IQ/OQ/PQ 协议。
向供应商询问经过验证的浪费百分比和从类似的实际安装中收集的总体设备效率 (OEE) 指标。数据驱动的比较揭示了竞争机器平台的真实运行可靠性。
选择 软胶囊设备 不是购买最快的机器,而是购买最可预测的机器。您必须优先考虑模块化、严格的剂量准确性和强大的验证文档,以确保长期成功。重点关注伺服驱动精度、符合 CFR 21 第 11 部分的自动化以及无缝生产线集成。 下一步: 在请求任何供应商报价之前,起草一份全面的用户需求规范 (URS),定义您的确切配方行为和设施限制。这种积极主动的方法可确保您采购的系统能够满足当前的运营需求和未来的监管挑战。
答:交货时间一般为 3 至 6 个月,具体取决于定制,另外 2 至 4 周用于 SAT 和操作员培训。
答:通常,但有注意事项。纯素薄膜需要更高的加工温度和不同的冷却参数。机器必须专门配备先进的热控制装置和升级的铸造箱来处理这两种情况。
答:明胶带厚度和温度波动不当,通常是由于冷却鼓不一致或操作人员在手动调节过程中的失误造成的。伺服驱动机器可以减轻这种风险。
答:是的,信誉良好的药品生产设备供应商提供定制模具设计,但买家应确认更换模具的交货时间,因为模具磨损是不可避免的。


